
Le vin est l’un des produits les plus sensibles de l’industrie alimentaire et des boissons, et chaque étape de la production, de la cuvaison et fermentation à l’élevage, soutirage, filtration et mise en bouteille, est très vulnérable à l’exposition à l’oxygène, aux fluctuations de température et à la contamination. Même de petites variations de l’oxygène dissous, de la qualité de l’air ou de la stabilité du refroidissement peuvent affecter de manière permanente l’arôme, la couleur, la structure et la durée de conservation d’un vin.
En raison de cela, les caves vinicoles sont confrontées à plusieurs défis liés aux utilités qui impactent directement la qualité et la constance du vin. La gestion de la prise d’oxygène lors des transferts et de la mise en bouteille nécessite un azote fiable et de haute pureté pour le recouvrement des cuves, le soutien à la mise en bouteille, le soufflage et la gestion de l’espace de tête. La protection des pompes, des vannes et des équipements automatisés dépend d’un air comprimé propre et sans huile, notamment dans les systèmes pneumatiques qui interagissent avec les processus de filtration, de clarification et d’emballage. Parallèlement, le maintien de températures précises de fermentation et de stockage exige un refroidissement des procédés fiable, car même de légères déviations peuvent modifier la cinétique de fermentation et l’équilibre final des saveurs.
Lorsque la pureté de l’azote fluctue, que la qualité de l’air comprimé est compromise ou que les systèmes de refroidissement sont instables, les caves vinicoles subissent une augmentation de l’oxydation, une fermentation incohérente, un vieillissement prématuré et une réduction de la stabilité du produit. Ces défis liés aux utilités rendent plus difficile pour les producteurs de préserver les délicats composés aromatiques, de maintenir le véritable caractère variétal et d’obtenir une qualité fiable du tonneau à la bouteille.
Choisissez votre utilité
- Azote
- Air comprimé
- Refroidissement des procédés
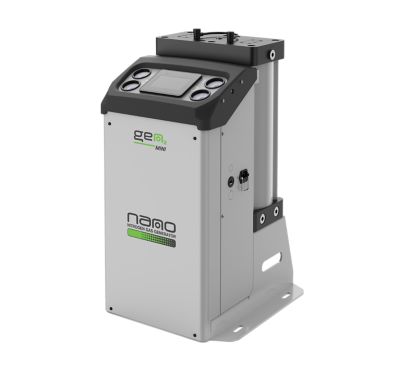
L’azote joue un rôle essentiel dans la protection de la qualité du vin en minimisant l’exposition à l’oxygène lors de la production, du stockage, des transferts et de l’embouteillage.
Un excès d’oxygène provoque l’oxydation, des changements de couleur, une perte d’arôme et un vieillissement prématuré. L’azote aide les vignerons à préserver le caractère variétal, à maintenir la fraîcheur et à améliorer la stabilité en rayon, de la cave jusqu’à la mise en bouteille finale.
APPLICATIONS CLÉS DE L’AZOTE DANS LA PRODUCTION ET L’EMBALLAGE DU VIN
- Protection des cuves
Crée une couche inerte sur le moût et le vin dans les cuves de stockage, de conditionnement et d’assemblage pour empêcher l’entrée d’oxygène et protéger l’arôme, la couleur et la stabilité phénolique. - Purge des conduites et transferts sans oxygène
Déplace l’oxygène dans les tuyaux, collecteurs et filtres avant le transfert entre les réservoirs et vers le remplisseur, réduisant ainsi la prise d’oxygène dissous (OD) aux points de contact critiques. - Sparging et gestion de l’espace libre
Réduit l’oxygène dissous dans les moûts, les vins et les flux de mélange, et contrôle l’O₂ dans l’espace de tête lors du soutirage, de la filtration et de la finition. - Inertage pendant la filtration et la clarification
Protège les vins sensibles lors des étapes de filtration tangentielles/DE et de collage où l’exposition à la surface peut accélérer l’oxydation. - Opérations d’emballage et d’embouteillage
Prend en charge la préévacuation et le rinçage de l’espace de tête sur les remplisseuses, l’inertage des tourelles de bouchonneuses/capsuleuses, ainsi que la purge des bouteilles, canettes et bag-in-box pour atteindre un faible taux d’oxygène total dans l’emballage (TPO). - Gestion des fûts et des récipients
Inertage des barils, conteneurs et IBC avant remplissage ou complément, minimisant le stress oxydatif pendant la maturation et la manipulation.
POURQUOI LES VIGNOBLES CHOISISSENT LA GÉNÉRATION D’AZOTE SUR SITE
- Pureté d’azote constante et disponible à la demande adaptée pour l’inertage, le soufflage et l’emballage
- Réduction de la dépendance au gaz livré (cylindres ou vrac), améliorant la sécurité d’approvisionnement et la prévisibilité des coûts
- Coûts d’exploitation totaux inférieurs par rapport à l’azote acheté, notamment lors des pics de récolte et d’embouteillage
- Meilleur contrôle de l’oxygène dissous (DO/TPO) pour protéger la saveur, la couleur et la longévité
- Durabilité améliorée en éliminant le gaz transporté par camion et en réduisant les déchets liés aux contenants vides
En intégrant des générateurs d’azote sur site dans les opérations de cave et d’emballage, les vignobles peuvent contrôler l’exposition à l’oxygène, stabiliser l’arôme et la couleur, et prolonger la durée de conservation, sans les coûts ni l’incertitude liés au gaz livré. Les générateurs d’azote sont un outil fiable et rentable qui protège la qualité du vin de la fermentation jusqu’à l’emballage final.
Ressources en azote pour les caves vinicoles
- Aperçus d’experts
- Brochures sectorielles | nano Canada

Production d’azote pour les caves vinicoles

L’air comprimé est essentiel dans toutes les opérations de la cave et entre souvent en contact direct ou indirect avec les zones de production, les équipements et les environnements d’emballage.
L’air comprimé propre, sec et sans huile garantit une qualité constante du vin, une automatisation fiable et une production hygiénique dans toute la cave et la ligne d’embouteillage.
APPLICATIONS CLÉS DE L’AIR COMPRIMÉ DANS LA PRODUCTION ET L’EMBALLAGE DE VIGNOBLES
- Automatisation de la cave et contrôles des procédés
Alimente les vannes, actionneurs et dispositifs de commande pneumatiques utilisés pour le basculement, les transferts, le mélange, les changements de filtration et l’actionnement des vannes CIP - Lignes d’emballage et d’embouteillage
Prend en charge le transport de bouteilles/boîtes, les remplisseuses, les bouchonneuses/capsuleuses, l’application de capsules, les étiqueteuses, les emballeuses et les palettiseurs, là où une pression stable et un air propre sont essentiels.
Air d’instrumentation pour capteurs et assurance qualité
Fournit de l’air fiable et exempt de contaminants aux pressostats, débitmètres, capteurs de niveau et autres instruments qui assurent une performance constante de la ligne. - Couteau d’air, soufflage & séchage
Élimine l’humidité et les débris des bouteilles, des canettes et des fermetures avant le codage, l’étiquetage et le conditionnement en caisse afin de protéger l’intégrité et l’apparence de l’emballage. - Utilité générale et air pour la maison
Alimente les outils pneumatiques, les actionneurs sur petites plateformes et les tâches de maintenance, en bénéficiant des mêmes normes d’air de qualité alimentaire pour éviter la contamination croisée.
POURQUOI LA QUALITÉ DE L’AIR EST IMPORTANTE DANS LES CAVES VINICOLES
Sans traitement approprié, l’air comprimé peut introduire aérosols d’huile, humidité, particules et odeurs dans des étapes critiques, entraînant un risque de contamination, des problèmes d’étiquetage/codage, des défauts de remplissage et des échecs potentiels aux contrôles qualité ou audits.
De l’air comprimé propre, sec et de qualité alimentaire est essentiel pour :
- Protéger l’arôme, la saveur et l’intégrité du produit
- Assurer une performance constante du remplisseur et du bouchonneur/capsuleur
- Soutenir les opérations hygiéniques et réduire les écarts de contrôle qualité
- Répondre aux exigences en matière de sécurité alimentaire et d’audit (par exemple, principes HACCP, FSMA, objectifs de qualité de l’air ISO 8573 pour l’air en contact et hors contact)
- Réduction des temps d’arrêt et de la maintenance causés par l’air humide ou huileux dans les vannes, les cylindres et les couteaux à air
TRAITEMENT DE L’AIR COMPRIMÉ MEILLEURES PRATIQUES POUR LES CAVES VINICOLES
- Étapes de filtration de l’air comprimé : Préfiltres coalescents (aérosols huile/eau), filtres à particules (solides) et filtres finaux de qualité stérile ou filtres au point d’utilisation lorsque l’air peut entrer en contact avec les zones de produit ou l’intérieur des emballages.
- Séchage de l’air comprimé et contrôle du point de rosée : Sécheurs frigorifiques ou à dessiccant dimensionnés selon le débit de la ligne et l’humidité saisonnière ; surveillance du point de rosée de pression pour éviter la condensation dans les conduites et au point d’utilisation.
- Stratégie sans huile : soit des compresseurs sans huile, soit une élimination robuste de l’huile associée à une filtration au charbon pour protéger les produits sensibles aux arômes et les environnements d’emballage.
- Surveillance de la qualité de l’air : Contrôles de pression différentielle de routine, contrôle du point de rosée et du transport d’huile, remplacement documenté des filtres, et validation selon les classes ISO 8573 appropriées au cas d’utilisation.
- Conception de la distribution : Gouttes en acier inoxydable ou tuyauterie en aluminium doublée, drainage adéquat, filtration au point d’utilisation et contrôle de la pression/débit pour stabiliser les équipements critiques.
Des systèmes d’air comprimé correctement conçus aident les caves vinicoles à préserver la qualité du produit, à stabiliser la performance de l’embouteillage et à soutenir des opérations hygiéniques et conformes. L’air comprimé de qualité alimentaire, exempt de contaminants, est une utilité fondamentale qui garantit la fiabilité des processus en cave, de l’automatisation des chais à l’emballage final.
Ressources d’air comprimé pour caves vinicoles


Le refroidissement des procédés est essentiel à la qualité des caves vinicoles, stabilisant la fermentation, permettant des opérations fiables du côté froid et assurant un refroidissement fiable des procédés et des équipements.
Un contrôle précis et répétable de la température protège l’arôme, la couleur et la texture en bouche tout en soutenant des flux de travail efficaces en cave et en conditionnement.
Applications clés du refroidissement des procédés dans les opérations de cave vinicole
- Contrôle de la température de fermentation
Fournit des points de consigne précis de glycol aux fermenteurs à double paroi pour gérer l’activité de la levure, préserver les arômes variétaux et assurer une cinétique de fermentation constante entre les lots et les millésimes. - Macération à froid, stabilisation à froid & contrôle des tartrates
Fournit des températures basses constantes pour les macérations à froid préfermentaires, la stabilisation au bitartrate de potassium et la précipitation des protéines/tartrates, réduisant le risque de trouble et améliorant la clarté. - Refroidissement rapide et stockage
Assure des décuvages rapides et uniformes pour la clarification post-fermentation, la décantation des lies et le stockage stable avant le soutirage, l’assemblage, la filtration ou la mise en bouteille. - Soutien pour la salle d’emballage
Maintient les températures cibles pour les skids de filtration, les systèmes à membrane et les environnements de remplissage afin de protéger les niveaux d’oxygène dissous (OD) et la cohérence de l’emballage. - Refroidissement des procédés et des équipements
Entretien des échangeurs de chaleur, des petits skids utilitaires et des charges auxiliaires dans la cave et la salle de mise en bouteille afin de garantir la fiabilité des opérations lors des pics de demande.
Pourquoi la performance des refroidisseurs de procédé est importante dans les caves vinicoles
Une capacité de refroidissement insuffisante ou un mauvais contrôle peuvent entraîner des fermentations bloquées/lentes, une perte d’arômes, une instabilité de la couleur, des cycles de cuve prolongés et des goulets d’étranglement dans la production. Un refroidisseur de procédé correctement conçu vous aide à :
- Protégez la saveur et l’arôme grâce à des profils de fermentation précis et un refroidissement doux et contrôlé
- Améliorer la stabilité du produit grâce à des trempages à froid et des stabilisations à froid cohérents
- Augmentez le débit en réduisant les temps de refroidissement et en permettant des virages de cuve prévisibles
- Réduire les risques de qualité liés aux dérives de température, à la DO variable ou aux incohérences de filtration
- Contrôlez les coûts d’exploitation grâce à des compresseurs efficaces, des points de consigne optimisés et des boucles de glycol dimensionnées correctement
Un refroidisseur de procédé et système de glycol bien conçu est essentiel à la qualité et à l’efficacité de la cave, permettant un contrôle précis de la fermentation, une stabilisation à froid fiable et un refroidissement des procédés/équipements constant. Le résultat : une meilleure conservation des arômes, une couleur stable, des rotations de cuves plus rapides, moins de risques pour la qualité et des opérations plus prévisibles et rentables, de la cave à l’emballage final.
Avantages des systèmes utilitaires optimisés pour les caves vinicoles
En optimisant votre générateur d’azote, équipement de traitement de l’air comprimé et refroidisseur de procédé, les caves vinicoles peuvent renforcer le contrôle qualité et améliorer la fiabilité opérationnelle à chaque étape de la production. Ces systèmes utilitaires améliorés favorisent une fermentation plus stable, des opérations de cave plus propres et une performance d’embouteillage plus constante, aidant ainsi les vignerons à protéger l’intégrité du produit depuis la réception des raisins jusqu’à l’emballage final. Avec une gestion adéquate des utilités, les caves vinicoles peuvent atteindre :
- Protection renforcée de l’arôme, de la couleur et de la stabilité aromatique à long terme, préservant les composés volatils délicats et les caractéristiques variétales qui définissent les vins haut de gamme
- Réduction de l’exposition à l’oxygène lors des étapes critiques, y compris le foulage, la fermentation, le soutirage, le vieillissement, la filtration et la mise en bouteille, afin de minimiser l’oxydation, le brunissement et le vieillissement prématuré
- Fermentation plus cohérente et contrôle de processus amélioré, soutenus par un air pneumatique plus propre, des températures de refroidissement stables et une couverture à l’azote fiable
- Dépenses réduites en azote livré et consommation d’énergie diminuée, grâce à une production d’azote sur site à haute efficacité et à une performance optimisée du traitement de l’air
- Capacité de production évolutive et fiable, permettant aux caves vinicoles d’augmenter leur débit ou d’élargir leurs gammes de produits sans compromettre la qualité, la stabilité ou la conformité aux normes de sécurité alimentaire