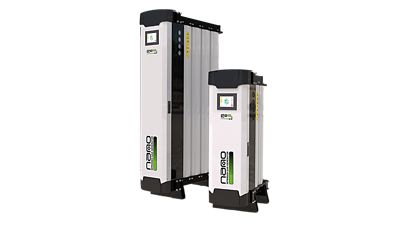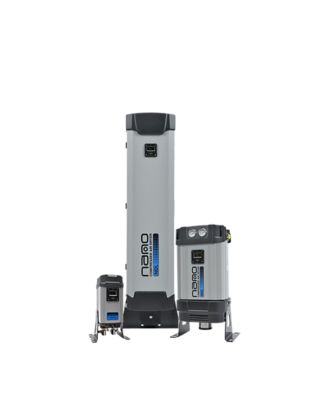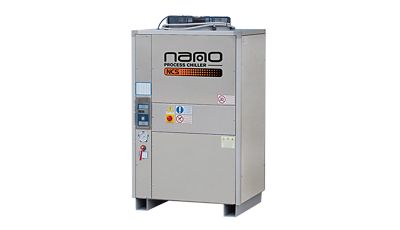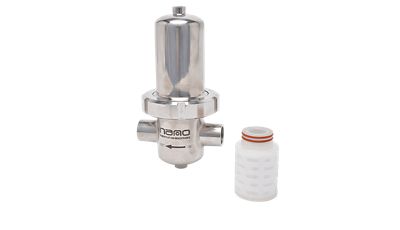

Las cervecerías operan en un entorno altamente competitivo y orientado a la calidad donde la precisión, la consistencia y la saneamiento influyen directamente en cada etapa de la producción. Desde la molienda y el macerado hasta la fermentación, filtración y envasado, los cerveceros deben gestionar una serie de desafíos de producción y servicios que afectan el sabor, la estabilidad y la eficiencia del producto. A medida que crece la demanda de etiquetas más limpias, cerveza más fresca y tiempos de respuesta más rápidos, la presión para mantener servicios de alta calidad se vuelve aún más crítica.
Las operaciones de elaboración dependen del aire comprimido, nitrógeno y la refrigeración del proceso para apoyar procesos esenciales como la aireación, el soplado, la gestión de CO₂, el envasado y el control de temperatura. Sin embargo, problemas como el aire comprimido contaminado, la pureza o suministro de nitrógeno poco confiables y las temperaturas de enfriamiento inestables pueden provocar sabores extraños, absorción de oxígeno, fermentación inconsistente y reducción de la vida útil. Estos riesgos relacionados con los servicios pueden comprometer la integridad del producto mucho antes de que la cerveza llegue a la lata, botella o barril.
Al mismo tiempo, las cervecerías enfrentan desafíos crecientes relacionados con el equipamiento envejecido, el consumo de energía y la necesidad de operaciones repetibles y listas para auditorías. Ya sea que operen una cervecería artesanal o una instalación comercial a gran escala, las cervecerías modernas requieren aire comprimido limpio, seco y libre de aceite, generación de nitrógeno in situ rentable y refrigeración precisa del proceso para mantener una producción segura, eficiente y de alta calidad desde el grano hasta el vaso.
Elige Tu Servicio Público
- Nitrógeno
- Suministro de aire
- Refrigeración del proceso
El nitrógeno desempeña un papel fundamental en la protección de la calidad de la cerveza al minimizar la exposición al oxígeno durante todo el proceso de elaboración, almacenamiento, transferencia y envasado.
La absorción de oxígeno puede causar una rápida degradación del sabor, envejecimiento, cambios de color y reducción de la vida útil. El nitrógeno ayuda a los cerveceros a mantener la estabilidad del sabor, mejorar la consistencia del producto y reducir la dependencia de suministros fluctuantes de CO₂.
APLICACIONES CLAVE DEL NITRÓGENO EN LA ELABORACIÓN DE CERVEZA
- Cobertura de tanques
Previene la entrada de oxígeno durante la fermentación, acondicionamiento y almacenamiento, protegiendo el sabor y la estabilidad de la cerveza. - Purgado de líneas y transferencias de producto
Desplaza el oxígeno en líneas, mangueras y sistemas de colectores antes del movimiento del mosto o la cerveza, asegurando vías libres de oxígeno. - Operaciones de envasado y llenado
Admite el vaciado de espacio muerto, el llenado con contrapresión y ambientes de enlatado y embotellado con bajo oxígeno. - Llenado y preparación de barriles
Reduce la captación de oxígeno durante el llenado de barriles y proporciona una atmósfera limpia y estable para el envasado final. - Producción de cerveza nitro
Permite la sensación suave y cremosa en boca y el efecto en cascada asociados con las cervezas infusionadas con nitrógeno.
POR QUÉ LOS CERVECEROS ELIGEN LA GENERACIÓN DE NITRÓGENO EN EL SITIO
- Pureza constante de nitrógeno a demanda para el llenado de tanques, purga y envasado
- Reducir los costos relacionados con el CO₂ mientras se fortalece la seguridad del suministro y se disminuyen los gastos generales
- Costos operativos a largo plazo más bajos en comparación con el gas a granel
- Mayor control del oxígeno disuelto (OD) en cada etapa de la producción
- Mejora de la sostenibilidad mediante la reducción del transporte de gas y las emisiones
Al integrar la generación de nitrógeno in situ en las operaciones de elaboración de cerveza, los productores pueden elevar significativamente la calidad de la cerveza y fortalecer la estabilidad del envasado. Los generadores de nitrógeno ofrecen a las cervecerías una solución confiable y rentable que mejora la calidad desde la fermentación hasta el llenado final.
Factor |
Nitrógeno entregado |
Generación de nitrógeno en sitio |
|---|---|---|
Confiabilidad del suministro |
Vulnerable a retrasos |
Continuo, bajo demanda |
| Costo
|
Cuotas recurrentes de renta + entrega |
Reducir costos a largo plazo |
Seguridad |
Cilindros de alta presión |
Sin manejo de cilindros |
Impacto ambiental |
Emisiones del transporte |
Dimensiones reducidas |
Recursos para la generación de nitrógeno en cervecerías
- Perspectivas Expertas
- Folletos de la Industria


Generación de nitrógeno para cervecerías

El aire comprimido es esencial en todas las operaciones de la cervecería y a menudo entra en contacto directo o indirecto con el producto, el equipo y los entornos de envasado.
El aire comprimido limpio, seco y libre de aceite garantiza una calidad constante de la cerveza, una automatización confiable y una producción higiénica tanto en la sala de elaboración como en el área de envasado.
APLICACIONES CLAVE DEL AIRE COMPRIMIDO EN LA ELABORACIÓN DE CERVEZA
- Automatización de la sala de cocción y la bodega
Alimenta válvulas, actuadores, brazos de traslado y sistemas de control utilizados durante el macerado, la clarificación, la fermentación y las transferencias. - Líneas de envasado y llenado
Soporta líneas de llenado de botellas, latas y barriles, transportadores, despalletizadores, etiquetadoras, aplicadores de coronas/tapas y sistemas de purga. - Lavadoras de barriles y soporte CIP
Proporciona aire sanitario para accionar válvulas y actuadores utilizados en la limpieza, desinfección y preparación de recipientes para el llenado. - Aire para instrumentos para controles y sensores
Garantiza el funcionamiento confiable de interruptores de presión, medidores de flujo, controles de carbonatación y sistemas automatizados de procesos. - Sistemas de soplado, cuchilla de aire y secado
Elimina la humedad antes del codificado, etiquetado y empaque para mantener la integridad del paquete y reducir los riesgos de deterioro.
POR QUÉ IMPORTA LA CALIDAD DEL AIRE COMPRIMIDO EN LA ELABORACIÓN DE CERVEZA
Sin un tratamiento adecuado, el aire comprimido puede introducir aceite, humedad, partículas y microorganismos en pasos críticos de la elaboración, lo que conduce a contaminación, defectos de sabor y fallas en auditorías. El aire limpio es especialmente crucial en áreas donde el aire comprimido puede entrar en contacto con el producto, el interior del equipo o las superficies de empaque.
El aire comprimido limpio, seco y de calidad alimentaria es esencial para:
- Protección del sabor, aroma y claridad de la cerveza
- Prevención de sabores desagradables causados por aceite, humedad o contaminación microbiana
- Apoyar el procesamiento higiénico y reducir los riesgos de aseguramiento y control de calidad (QA/QC)
- Garantizar un funcionamiento constante del llenador y un desempeño óptimo del empaque
- Cumplimiento de las normas de seguridad, calidad y cumplimiento en cervecerías
Los sistemas de aire comprimido correctamente diseñados ayudan a las cervecerías a proteger la integridad del producto, apoyar procesos higiénicos y mantener las líneas de producción automatizadas funcionando de manera confiable. El aire comprimido de calidad alimentaria y libre de contaminantes es un servicio básico que salvaguarda la calidad de la cerveza desde la sala de elaboración hasta el envasado final.
Recursos de Aire Comprimido para Cervecerías

La refrigeración del proceso es esencial para la calidad de la cervecería, estabilizando la fermentación, permitiendo una carbonatación precisa y proporcionando una refrigeración confiable del proceso y del equipo.
El control estricto de la temperatura protege la salud de la levadura, la consistencia del sabor y la precisión de la carbonatación, mientras que el enfriamiento confiable con glicol mantiene las operaciones de la cervecería y el envasado funcionando sin contratiempos.
APLICACIONES CLAVE DE ENFRIADORES EN EL PROCESO DE ELABORACIÓN DE CERVEZA
- Control de la temperatura de fermentación
Entrega puntos de ajuste precisos de glicol a fermentadores con chaqueta y tanques brillantes, asegurando perfiles de fermentación consistentes, rendimiento de la levadura, atenuación y estabilidad del sabor en todos los lotes. - Enfriamiento rápido y acondicionamiento en frío
Proporciona descensos rápidos y uniformes a objetivos del lado frío para claridad, sedimentación, reducción de diacetilo y temperaturas estables de envasado. - Carbonatación y Gestión de Tanques Brite
Mantiene bandas de temperatura estrictas en los tanques brillantes para optimizar las tasas de absorción de CO₂, estabilizar los niveles de CO₂ disuelto y lograr una carbonatación repetible sin sobrecarbonatar ni subcarbonatar. - Refrigeración de procesos y equipos
Soporta intercambiadores de calor, enfriamiento de mosto, eliminación de calor CIP y cargas auxiliares como cuchillas de aire en líneas de empaque, rechazo de calor en pasteurizadores túnel y equipos de sala de servicios.
POR QUÉ IMPORTA EL RENDIMIENTO DEL ENFRIADOR DE PROCESO EN LAS CERVECERÍAS
Sin una capacidad de enfriamiento estable y control adecuado, las cervecerías corren el riesgo de fermentaciones detenidas, variabilidad en el sabor, mala retención de CO₂, retrasos en el envasado y pérdida de producto. Un enfriador de proceso y un sistema de glicol correctamente diseñados le ayudan a:
- Protege la levadura y el sabor con perfiles de fermentación precisos y resultados repetibles en el lado frío
- Mejorar la consistencia de la carbonatación manteniendo tolerancias estrictas de temperatura en los tanques brillantes
- Aumenta el rendimiento con ciclos de choque más rápidos y giros de tanque más predecibles
- Reduce el tiempo de inactividad y el desperdicio previniendo problemas de control de calidad relacionados con la temperatura y el esfuerzo en el equipo
- Controla los costos operativos con compresores eficientes, puntos de ajuste optimizados y circuitos de glicol de tamaño adecuado
Un sistema de enfriamiento de proceso y glicol bien diseñado es fundamental para la calidad y eficiencia de la cervecería, permitiendo un control preciso de la fermentación, una carbonatación repetible y una refrigeración confiable de procesos/equipos. El resultado es una mejor estabilidad del sabor, ciclos de tanque más rápidos, menos riesgos de calidad y operaciones más predecibles y rentables desde la sala de cocción hasta el envasado.
Beneficios de los sistemas de servicios públicos optimizados para cervecerías
Al mejorar el rendimiento de sus secadores de aire comprimido y sistemas de filtración, aumentar la eficiencia de su generación de nitrógeno en sitio y estabilizar sus utilidades de refrigeración del proceso, los fabricantes de alimentos y bebidas pueden obtener beneficios operativos y de calidad significativos, que incluyen:
- Consistencia superior de lote a lote, reduciendo la variabilidad entre las producciones
- Mejor estabilidad del sabor y mayor vida útil, con un control más estricto sobre los riesgos de contaminación y oxidación
- Costos de nitrógeno entregado más bajos y menor consumo de energía, mejorando la eficiencia general de los servicios públicos
- Mayor tiempo de actividad del equipo y mayor confiabilidad en la producción, con menos interrupciones relacionadas con los servicios públicos
- Crecimiento escalable y listo para auditorías, que permite a las plantas ampliar su capacidad sin comprometer la calidad del producto ni el cumplimiento normativo
Esta estrategia optimizada de servicios auxiliares ayuda a los fabricantes a aumentar la eficiencia, mejorar la integridad del producto y mantener operaciones confiables y rentables en cada etapa de la producción de alimentos y bebidas.